
 NAM CHÂM
Kiến thức
Chuẩn Định Vị Là Gì? Phân Loại Và Nguyên Tắc Lựa Chọn
Chuẩn định vị là một trong những yếu tố quan trọng quyết định độ chính xác, chất lượng và hiệu quả của quá trình gia công cơ khí. Việc lựa chọn chuẩn định vị phù hợp không chỉ giúp xác định chính xác vị trí chi tiết trên máy mà còn hạn chế sai số, nâng cao năng suất và tối ưu chi phí sản xuất. Vậy chuẩn định vị là gì? Có những loại chuẩn định vị nào và nguyên tắc lựa chọn ra sao? Hãy cùng tìm hiểu chi tiết trong bài viết dưới đây.
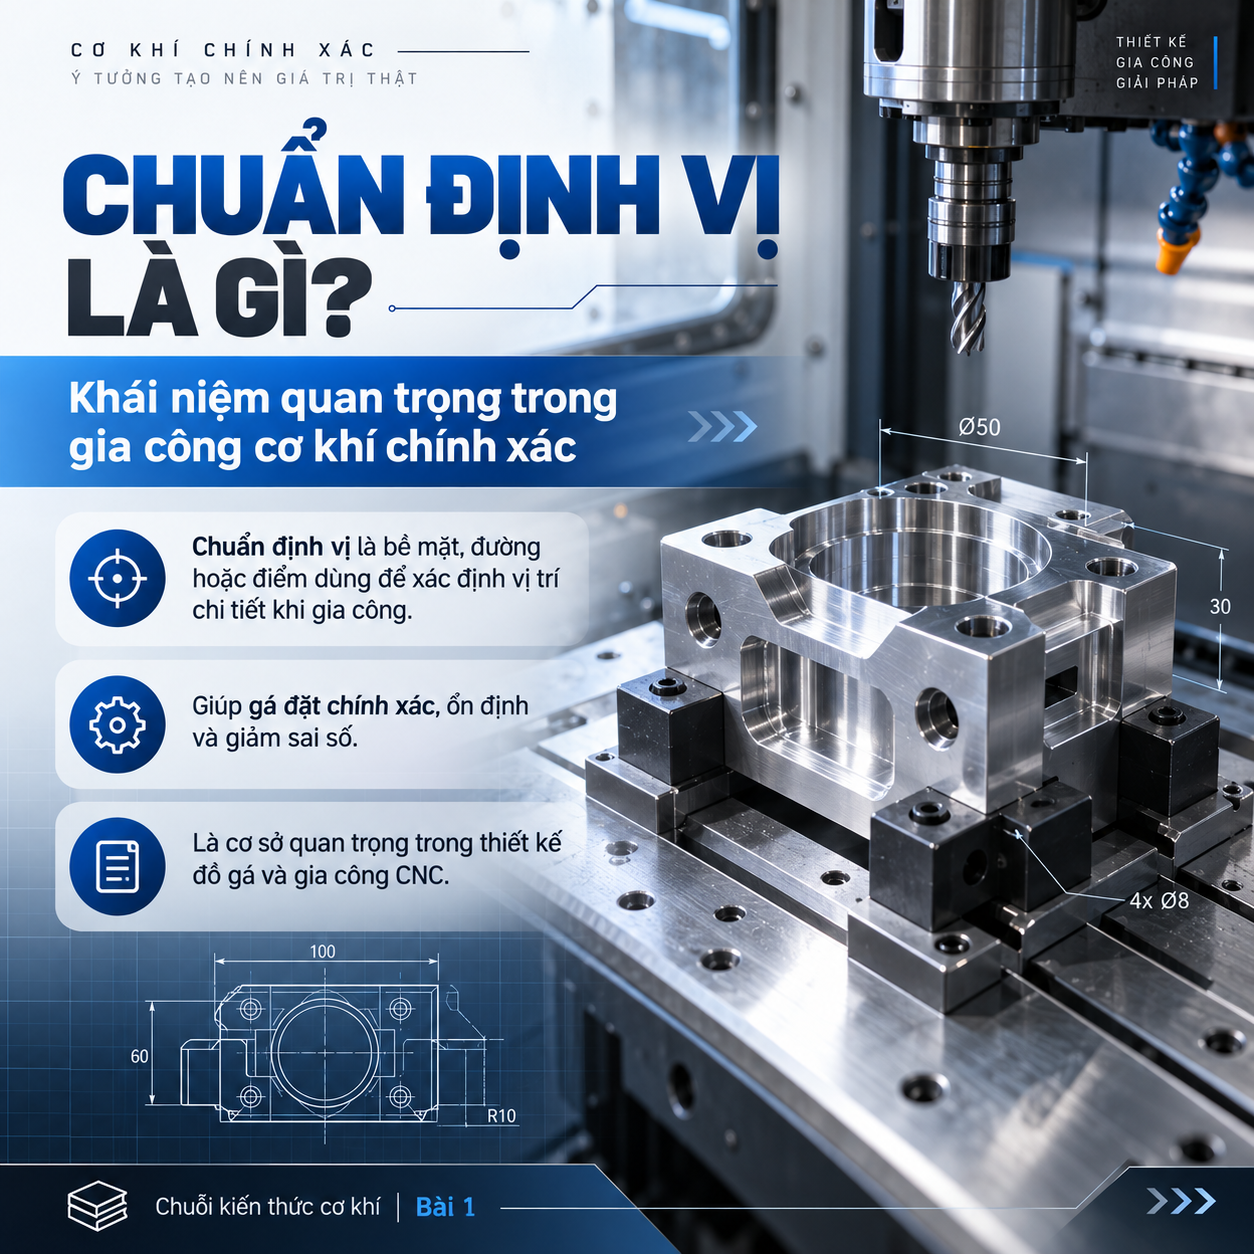
1. Chuẩn định vị là gì?
Chuẩn định vị là tập hợp các bề mặt, đường hoặc điểm của chi tiết được sử dụng làm căn cứ để xác định vị trí của chi tiết trong quá trình gia công cơ khí.
Hiểu đơn giản, chuẩn định vị giúp xác định vị trí chính xác của phôi so với máy công cụ và dụng cụ cắt. Khi chi tiết được định vị đúng, các nguyên công như tiện, phay, khoan, doa hay mài sẽ được thực hiện theo đúng yêu cầu kỹ thuật.
Trong công nghệ chế tạo máy, chuẩn định vị có vai trò quan trọng đối với việc thiết kế đồ gá, xây dựng quy trình công nghệ và kiểm soát chất lượng sản phẩm.
Đặc biệt, đối với gia công CNC, lựa chọn chuẩn định vị hợp lý giúp duy trì vị trí ổn định của chi tiết, giảm sai lệch giữa các lần gá đặt và nâng cao khả năng gia công hàng loạt.

2. Vai trò của chuẩn định vị trong gia công cơ khí
Việc lựa chọn chuẩn định vị ảnh hưởng trực tiếp đến độ chính xác và hiệu quả sản xuất. Một số vai trò quan trọng bao gồm:
2.1. Đảm bảo độ chính xác gia công
Chuẩn định vị giúp xác định đúng vị trí của chi tiết so với dụng cụ cắt. Nhờ đó, các kích thước, khoảng cách và vị trí tương quan giữa các bề mặt có thể được gia công theo yêu cầu bản vẽ.
2.2. Hạn chế sai số trong quá trình sản xuất
Lựa chọn chuẩn không phù hợp có thể tạo ra sai số chuẩn, làm ảnh hưởng đến kích thước và vị trí bề mặt gia công. Sử dụng chuẩn hợp lý giúp kiểm soát nguồn sai số này.
2.3. Nâng cao năng suất gia công
Khi chuẩn định vị được lựa chọn phù hợp, quá trình gá đặt trở nên thuận tiện hơn, rút ngắn thời gian điều chỉnh và tăng khả năng lặp lại giữa các chu kỳ sản xuất.
2.4. Tiết kiệm chi phí sản xuất
Định vị chính xác giúp hạn chế sản phẩm lỗi, giảm nhu cầu gia công lại và tránh lãng phí nguyên vật liệu. Đây là yếu tố quan trọng đối với các doanh nghiệp gia công cơ khí chính xác.
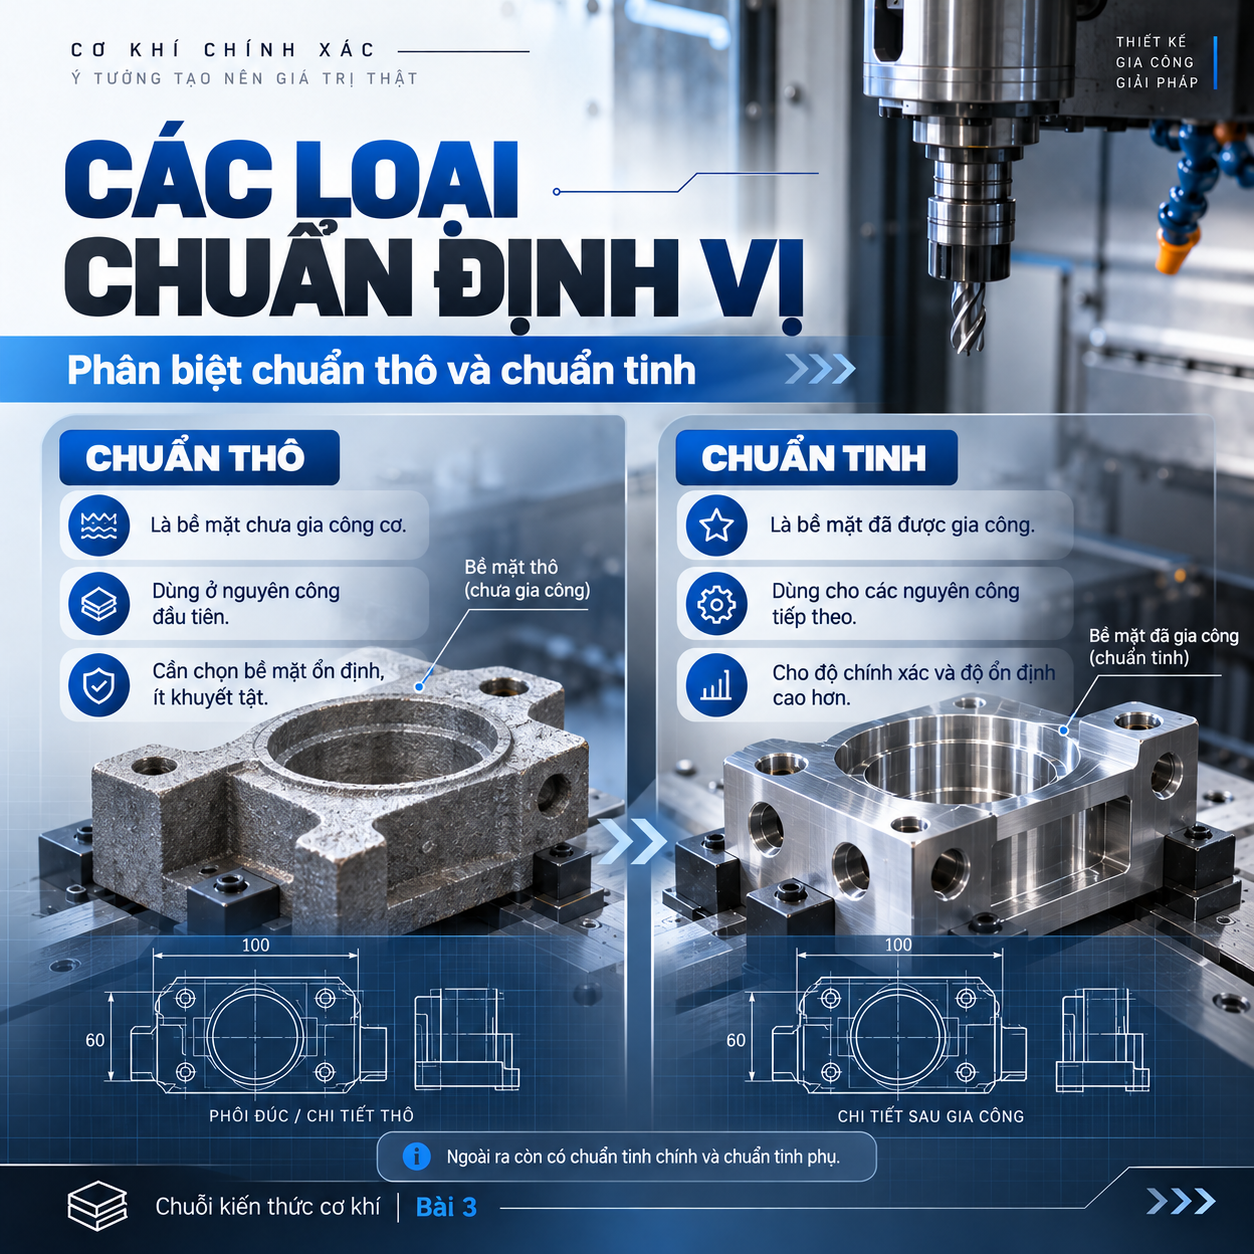
3. Phân loại chuẩn định vị trong gia công cơ khí
Tùy theo chất lượng bề mặt và chức năng sử dụng, chuẩn định vị được chia thành nhiều loại khác nhau.
3.1. Chuẩn thô
Chuẩn thô là bề mặt của phôi chưa được gia công cơ, thường xuất hiện trên phôi đúc, phôi rèn hoặc phôi cán.
Chuẩn thô chủ yếu được sử dụng trong những nguyên công đầu tiên để xác định vị trí phôi và tạo ra các bề mặt chuẩn tinh phục vụ quá trình gia công tiếp theo.
Khi lựa chọn chuẩn thô cần chú ý:
- Ưu tiên bề mặt có khả năng định vị ổn định.
- Xem xét sự phân bố lượng dư gia công.
- Hạn chế sử dụng lại cùng một chuẩn thô ở nhiều lần gá đặt.
- Tránh các bề mặt có khuyết tật lớn hoặc không phù hợp để làm chuẩn.
Việc lựa chọn chuẩn thô chính xác ngay từ đầu giúp tạo nền tảng cho những nguyên công tiếp theo.
3.2. Chuẩn tinh
Chuẩn tinh là bề mặt đã được gia công cơ ít nhất một lần và được lựa chọn để định vị chi tiết trong các nguyên công tiếp theo.
So với chuẩn thô, chuẩn tinh thường có độ chính xác hình học và chất lượng bề mặt tốt hơn, giúp nâng cao độ ổn định khi gá đặt.
Chuẩn tinh được chia thành hai loại:
Chuẩn tinh chính: Là bề mặt được sử dụng làm chuẩn trong quá trình gia công và đồng thời tham gia vào quá trình lắp ráp hoặc làm việc của sản phẩm.
Chuẩn tinh phụ: Là bề mặt được gia công chủ yếu nhằm phục vụ mục đích định vị trong quá trình chế tạo, không trực tiếp đảm nhiệm chức năng lắp ráp chính.
3.3. Chuẩn định vị tỳ và chuẩn định vị không tỳ
Dựa vào quan hệ tiếp xúc với đồ gá, chuẩn định vị còn được phân thành:
- Chuẩn định vị tỳ: Bề mặt chuẩn trực tiếp tiếp xúc với cơ cấu định vị của đồ gá.
- Chuẩn định vị không tỳ: Bề mặt hoặc yếu tố hình học được sử dụng làm căn cứ định vị nhưng không trực tiếp tiếp xúc với cơ cấu định vị.
Việc phân biệt các loại chuẩn giúp kỹ sư lựa chọn phương án gá đặt phù hợp với đặc điểm kết cấu của từng chi tiết.
4. Nguyên tắc lựa chọn chuẩn định vị chính xác
Để đảm bảo chất lượng gia công, quá trình lựa chọn chuẩn định vị cần tuân thủ những nguyên tắc kỹ thuật quan trọng.
4.1. Ưu tiên thống nhất chuẩn
Trong điều kiện cho phép, nên sử dụng một hệ chuẩn tinh thống nhất cho nhiều nguyên công.
Điều này giúp giảm sự thay đổi vị trí tương quan giữa các lần gá đặt, hạn chế sai số tích lũy và đơn giản hóa quy trình công nghệ.
4.2. Ưu tiên chuẩn định vị trùng với chuẩn thiết kế
Một nguyên tắc quan trọng là cố gắng lựa chọn chuẩn định vị trùng với gốc kích thước hoặc chuẩn thiết kế của kích thước cần gia công.
Sự thống nhất này giúp hạn chế sai số chuẩn và thuận tiện hơn trong việc kiểm tra kích thước sản phẩm.
4.3. Đảm bảo độ cứng vững của chi tiết
Bề mặt được chọn làm chuẩn cần có khả năng hỗ trợ chi tiết ổn định trong quá trình gia công.
Nếu chuẩn định vị không phù hợp hoặc chi tiết bị biến dạng dưới tác động của lực kẹp và lực cắt, độ chính xác sản phẩm có thể bị ảnh hưởng.
4.4. Thuận tiện cho quá trình gá đặt
Chuẩn định vị cần tạo điều kiện thuận lợi cho thao tác lắp đặt, tháo chi tiết và kiểm tra trong sản xuất.
Đối với sản xuất hàng loạt, lựa chọn chuẩn hợp lý còn hỗ trợ thiết kế đồ gá chuyên dụng, nâng cao năng suất và tính đồng nhất của sản phẩm.
5. Nguyên tắc định vị 6 điểm trong cơ khí
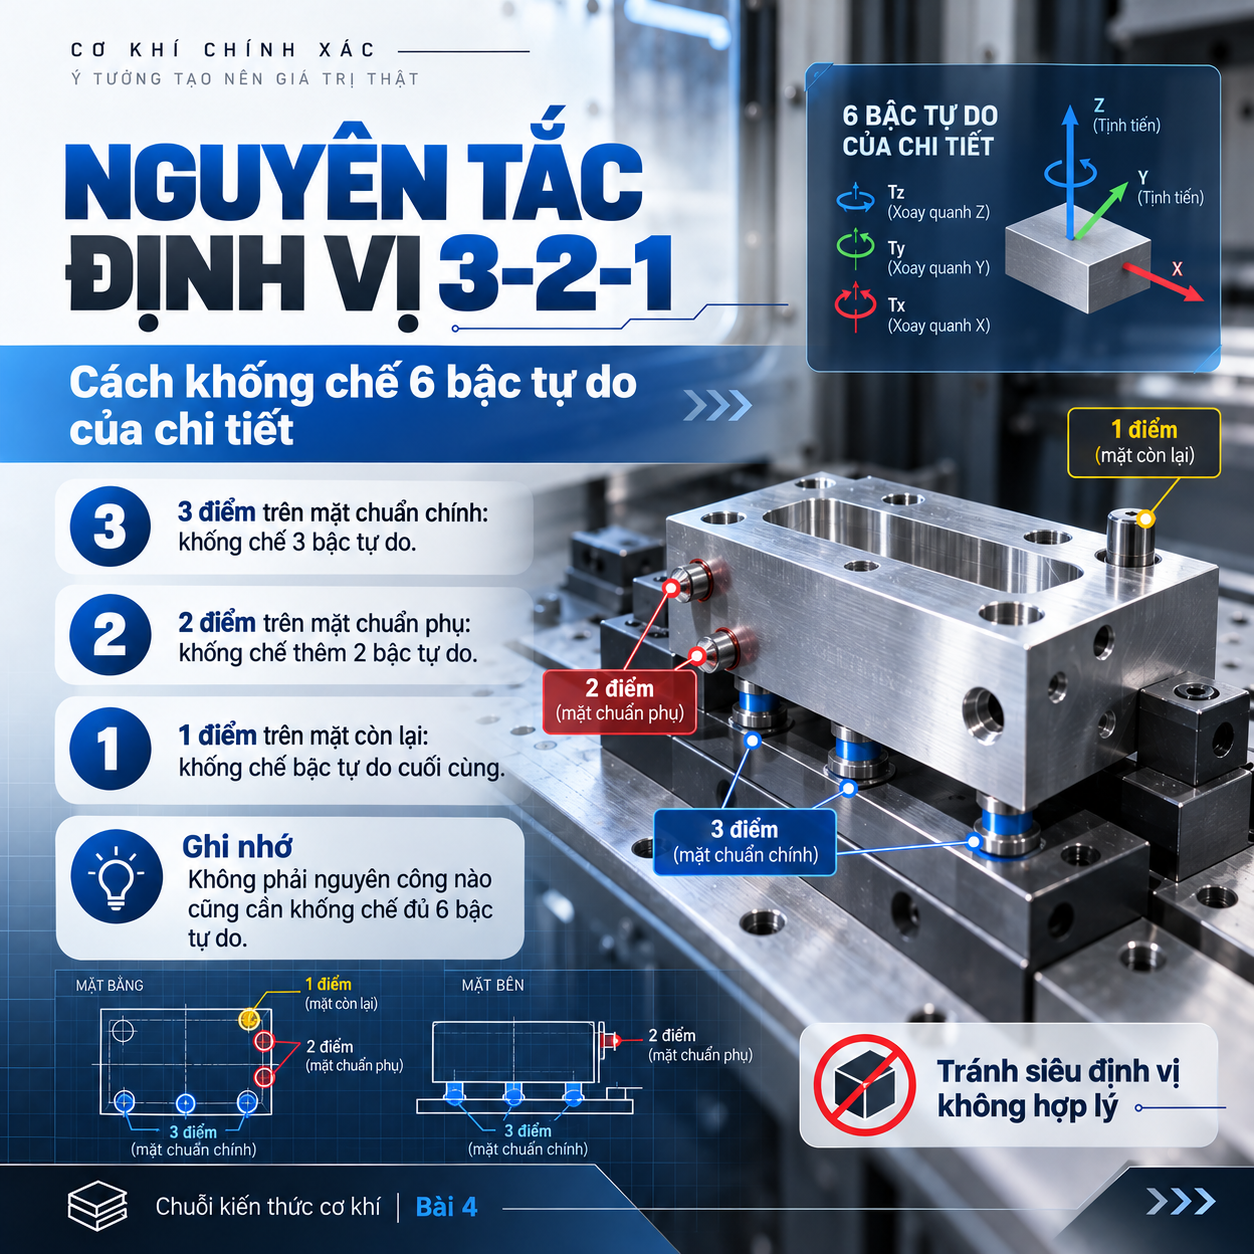
Một chi tiết tự do trong không gian có 6 bậc tự do, bao gồm:
- 3 bậc tự do tịnh tiến theo các trục X, Y và Z.
- 3 bậc tự do quay quanh các trục X, Y và Z.
Để xác định hoàn toàn vị trí của một chi tiết dạng khối, phương pháp định vị 3-2-1 thường được sử dụng.
Nguyên tắc định vị 3-2-1 được thực hiện như sau:
- 3 điểm định vị trên mặt chuẩn chính: Khống chế 3 bậc tự do, bao gồm một chuyển động tịnh tiến và hai chuyển động quay.
- 2 điểm định vị trên mặt chuẩn phụ: Khống chế thêm 2 bậc tự do.
- 1 điểm định vị trên mặt chuẩn còn lại: Khống chế bậc tự do cuối cùng.
Phương pháp này giúp xác định vị trí hình học của chi tiết trong không gian.
Tuy nhiên, không phải mọi nguyên công đều cần khống chế toàn bộ 6 bậc tự do. Số bậc tự do cần hạn chế phụ thuộc vào yêu cầu gia công và kết cấu chi tiết.
Ngoài ra, cần tránh hiện tượng siêu định vị không phù hợp, vì có thể gây khó khăn khi gá đặt hoặc làm biến dạng chi tiết.
6. Sai số chuẩn định vị là gì?
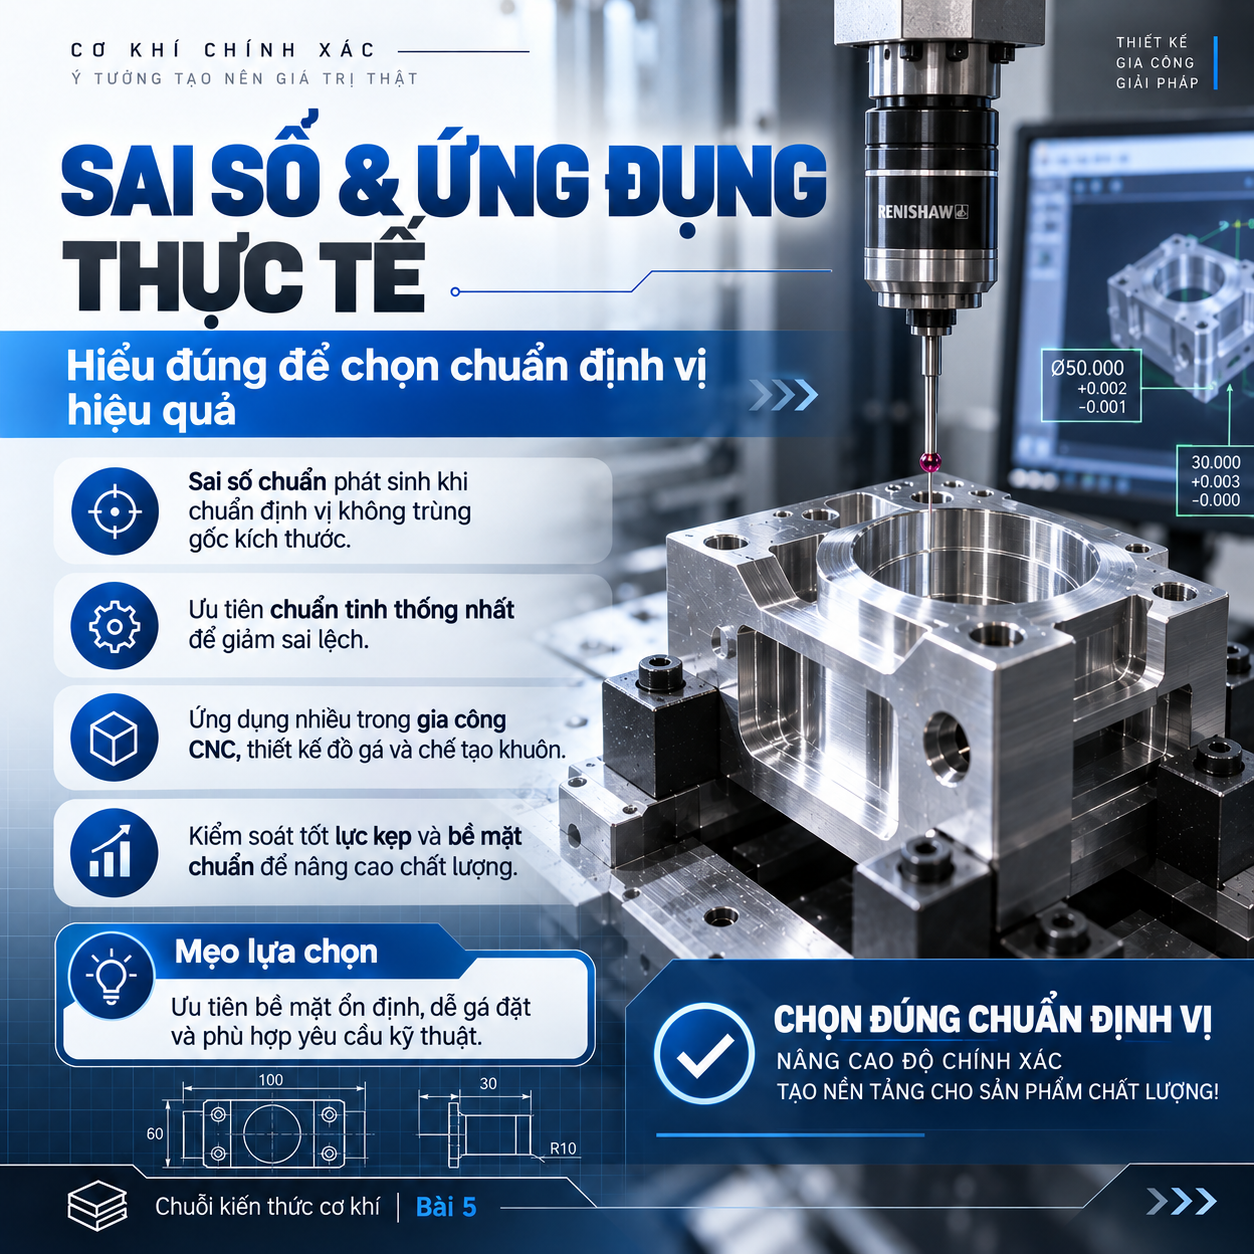
Sai số chuẩn định vị là một trong những thành phần sai số gá đặt, thường phát sinh khi chuẩn định vị không trùng với gốc kích thước của kích thước cần thực hiện.
Ví dụ, khi gia công một bề mặt dựa trên chuẩn định vị khác với chuẩn ghi kích thước trên bản vẽ, sai lệch kích thước giữa hai chuẩn có thể ảnh hưởng đến độ chính xác gia công.
Một số biện pháp hạn chế sai số chuẩn gồm:
- Lựa chọn chuẩn định vị trùng với gốc kích thước khi có thể.
- Ưu tiên sử dụng chuẩn tinh thống nhất.
- Kiểm soát dung sai của các kích thước trung gian.
- Thiết kế đồ gá đảm bảo độ chính xác và độ cứng vững.
- Kiểm tra, bảo dưỡng các chi tiết định vị thường xuyên.
Bên cạnh sai số chuẩn, doanh nghiệp cũng cần kiểm soát sai số kẹp chặt, sai số đồ gá và những sai lệch phát sinh từ máy công cụ.