
 NAM CHÂM
Hỗ trợ kỹ thuật
Cách Chọn Cối Đột Khuôn Dập Chính Xác, Bền Và Hiệu Quả
Trong ngành gia công cơ khí chính xác, cối đột khuôn dập là một trong những bộ phận quan trọng, ảnh hưởng trực tiếp đến chất lượng sản phẩm và hiệu suất sản xuất. Việc lựa chọn cối đột phù hợp không chỉ giúp tạo ra các chi tiết có độ chính xác cao mà còn hạn chế tình trạng mài mòn, nứt vỡ và hư hỏng khuôn.
Tuy nhiên, không phải ai cũng biết cách chọn cối đột khuôn dập đúng kỹ thuật, đặc biệt khi phải gia công nhiều loại vật liệu và độ dày khác nhau. Bài viết dưới đây sẽ hướng dẫn những tiêu chí quan trọng giúp doanh nghiệp lựa chọn cối đột phù hợp, tối ưu chi phí và nâng cao tuổi thọ hệ thống khuôn dập.

1. Cối đột khuôn dập là gì?
Cối đột khuôn dập (Die Button) là chi tiết thuộc hệ thống khuôn đột dập kim loại, có nhiệm vụ phối hợp với chày đột để tạo hình hoặc cắt vật liệu theo kích thước, hình dạng yêu cầu.
Trong quá trình hoạt động, chày đột tác động lực lên phôi kim loại và đẩy phần vật liệu cần loại bỏ qua lỗ cối. Cạnh cắt của chày và cối phối hợp với nhau để thực hiện quá trình cắt, tạo ra các lỗ hoặc biên dạng trên sản phẩm.
Cối đột được sử dụng phổ biến trong:
- Gia công đột lỗ trên thép tấm, inox, nhôm và đồng.
- Sản xuất linh kiện điện tử, thiết bị điện và phụ kiện cơ khí.
- Chế tạo khuôn dập liên hoàn, khuôn đột lỗ và khuôn cắt.
- Gia công chi tiết kim loại trong ngành ô tô, xe máy.
- Sản xuất hàng loạt các chi tiết cơ khí chính xác.
Chất lượng cối đột ảnh hưởng trực tiếp đến độ chính xác kích thước, bavia sản phẩm và độ ổn định của quá trình gia công.

2. Tại sao cần lựa chọn cối đột khuôn dập phù hợp?
Việc lựa chọn cối đột không đúng thông số có thể gây ra nhiều vấn đề trong quá trình vận hành. Chẳng hạn, khe hở giữa chày và cối quá nhỏ khiến lực cắt tăng, dẫn đến mài mòn nhanh hoặc gãy chày. Ngược lại, khe hở quá lớn có thể khiến mép cắt xuất hiện nhiều bavia, làm giảm chất lượng sản phẩm.
Lựa chọn cối đột khuôn dập đúng kỹ thuật mang lại những lợi ích như:
- Tăng độ chính xác: Đảm bảo sản phẩm đạt kích thước và dung sai theo bản vẽ.
- Kéo dài tuổi thọ khuôn: Hạn chế mài mòn, sứt mẻ và hư hỏng cạnh cắt.
- Nâng cao năng suất: Giảm thời gian dừng máy để sửa chữa hoặc thay thế linh kiện.
- Tiết kiệm chi phí: Hạn chế phế phẩm và chi phí bảo trì.
- Đảm bảo chất lượng đồng đều: Giúp quá trình sản xuất hàng loạt ổn định hơn.
Vì vậy, tìm hiểu cách chọn cối đột khuôn dập là bước cần thiết đối với các đơn vị thiết kế, chế tạo và vận hành khuôn dập.
3. Hướng dẫn cách chọn cối đột khuôn dập đúng kỹ thuật
3.1. Lựa chọn cối đột theo vật liệu gia công
Vật liệu cần đột là yếu tố đầu tiên phải xem xét. Mỗi loại kim loại có độ cứng, độ bền cắt và khả năng biến dạng khác nhau, từ đó ảnh hưởng đến lực đột và mức độ mài mòn của cối.
Ví dụ:
- Thép tấm thông thường: Có thể sử dụng cối đột bằng thép dụng cụ được nhiệt luyện phù hợp.
- Inox: Cần chú trọng khả năng chống mài mòn, chống dính vật liệu và độ bền cạnh cắt.
- Nhôm, đồng: Cần lựa chọn bề mặt cối và khe hở thích hợp để hạn chế bavia, biến dạng hoặc bám dính.
- Thép cường độ cao: Yêu cầu cối đột có khả năng chịu lực tốt, độ bền và độ dai phù hợp.
Việc xác định chính xác mác vật liệu gia công sẽ giúp lựa chọn loại cối và thông số kỹ thuật hiệu quả hơn.
3.2. Xác định kích thước và hình dạng cối đột
Kích thước cối đột cần được lựa chọn dựa trên bản vẽ sản phẩm, kích thước chày đột và kết cấu khuôn.
Một số thông số quan trọng gồm:
- Đường kính hoặc kích thước lỗ cối.
- Đường kính ngoài và chiều cao cối.
- Hình dạng lỗ đột: tròn, vuông, chữ nhật, oval hoặc biên dạng đặc biệt.
- Dung sai gia công và độ đồng tâm.
- Kiểu lắp ghép, định vị trong tấm khuôn.
Đối với khuôn dập chính xác, sai lệch nhỏ về kích thước hoặc vị trí lắp đặt cũng có thể ảnh hưởng đến chất lượng sản phẩm.
Do đó, cần đối chiếu bản vẽ kỹ thuật trước khi đặt mua hoặc gia công cối đột.
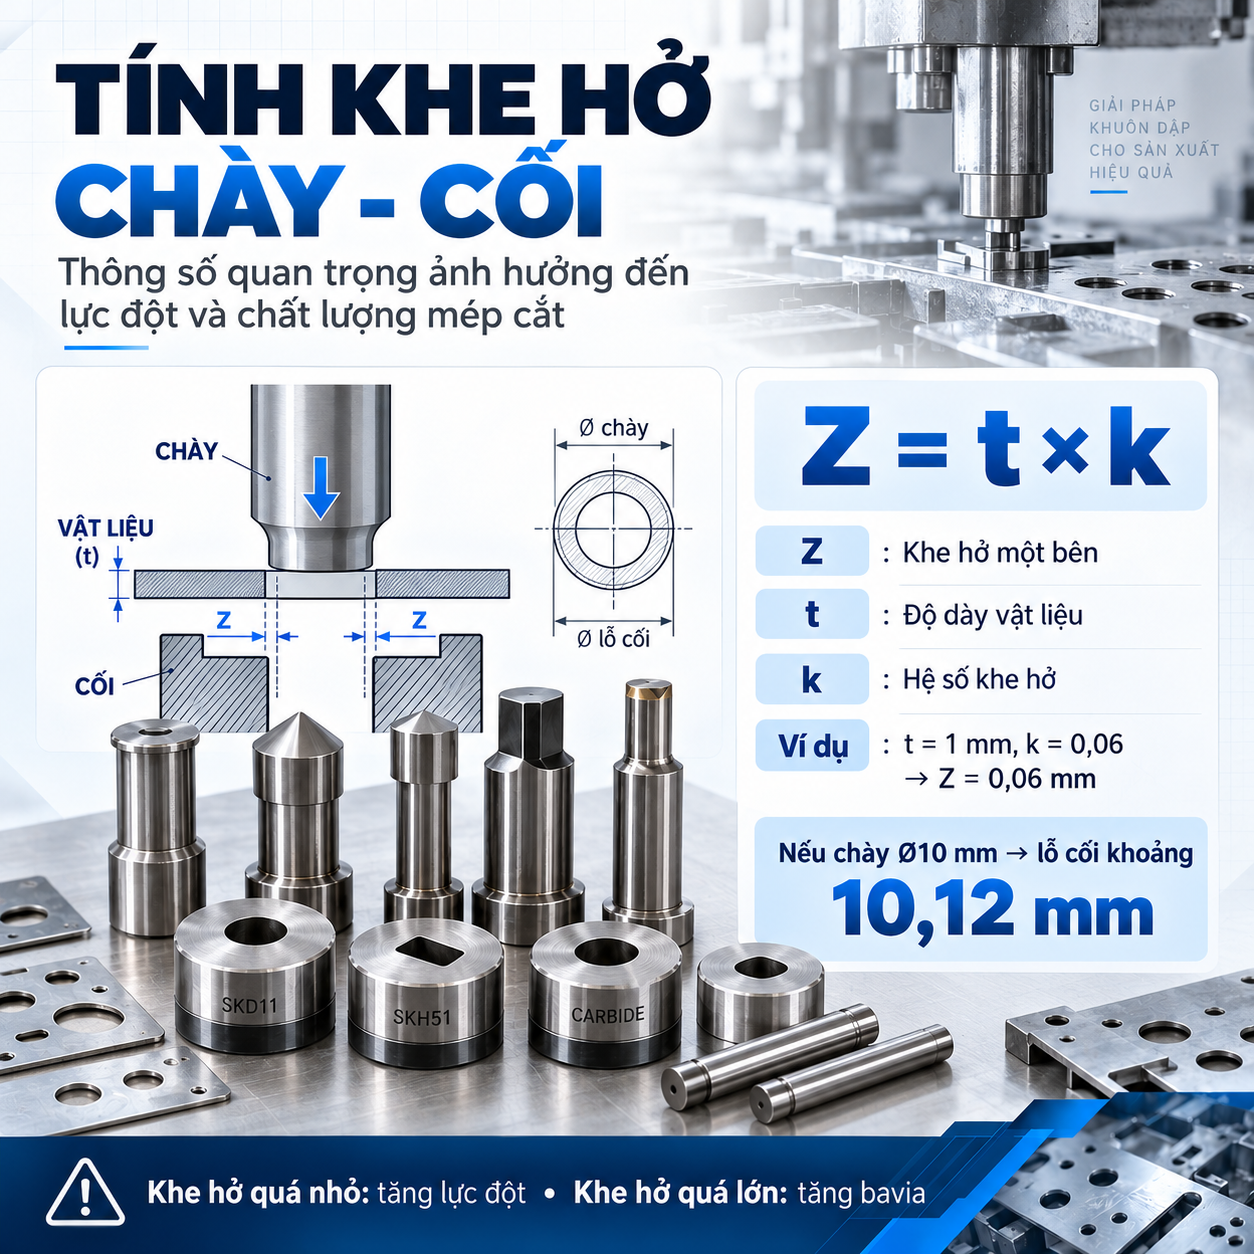
3.3. Tính toán khe hở giữa chày và cối đột
Khe hở chày cối là một trong những thông số quan trọng nhất khi lựa chọn cối đột khuôn dập.
Khe hở được xác định dựa trên độ dày, tính chất vật liệu và yêu cầu chất lượng mép cắt.
Công thức tham khảo:
Z = t × k
Trong đó:
- Z: Khe hở một bên giữa chày và cối (mm).
- t: Độ dày vật liệu (mm).
- k: Hệ số khe hở lựa chọn theo vật liệu và điều kiện gia công.
Ví dụ, khi đột lỗ trên thép tấm dày 1 mm và chọn khe hở một bên bằng 6% chiều dày vật liệu:
Z = 1 × 0,06 = 0,06 mm.
Với chày tròn đường kính 10 mm, đường kính lỗ cối dự kiến là:
D = 10 + 2 × 0,06 = 10,12 mm.
Đây là ví dụ tham khảo cho nguyên công đột lỗ thông thường. Khe hở thực tế cần được xác nhận theo vật liệu, dung sai sản phẩm, khuyến nghị của nhà sản xuất và kết quả chạy thử khuôn.
Lưu ý, khe hở quá nhỏ dễ làm tăng lực đột và tốc độ mài mòn. Trong khi đó, khe hở quá lớn có thể khiến bavia tăng và giảm chất lượng bề mặt cắt.
3.4. Lựa chọn vật liệu chế tạo cối đột
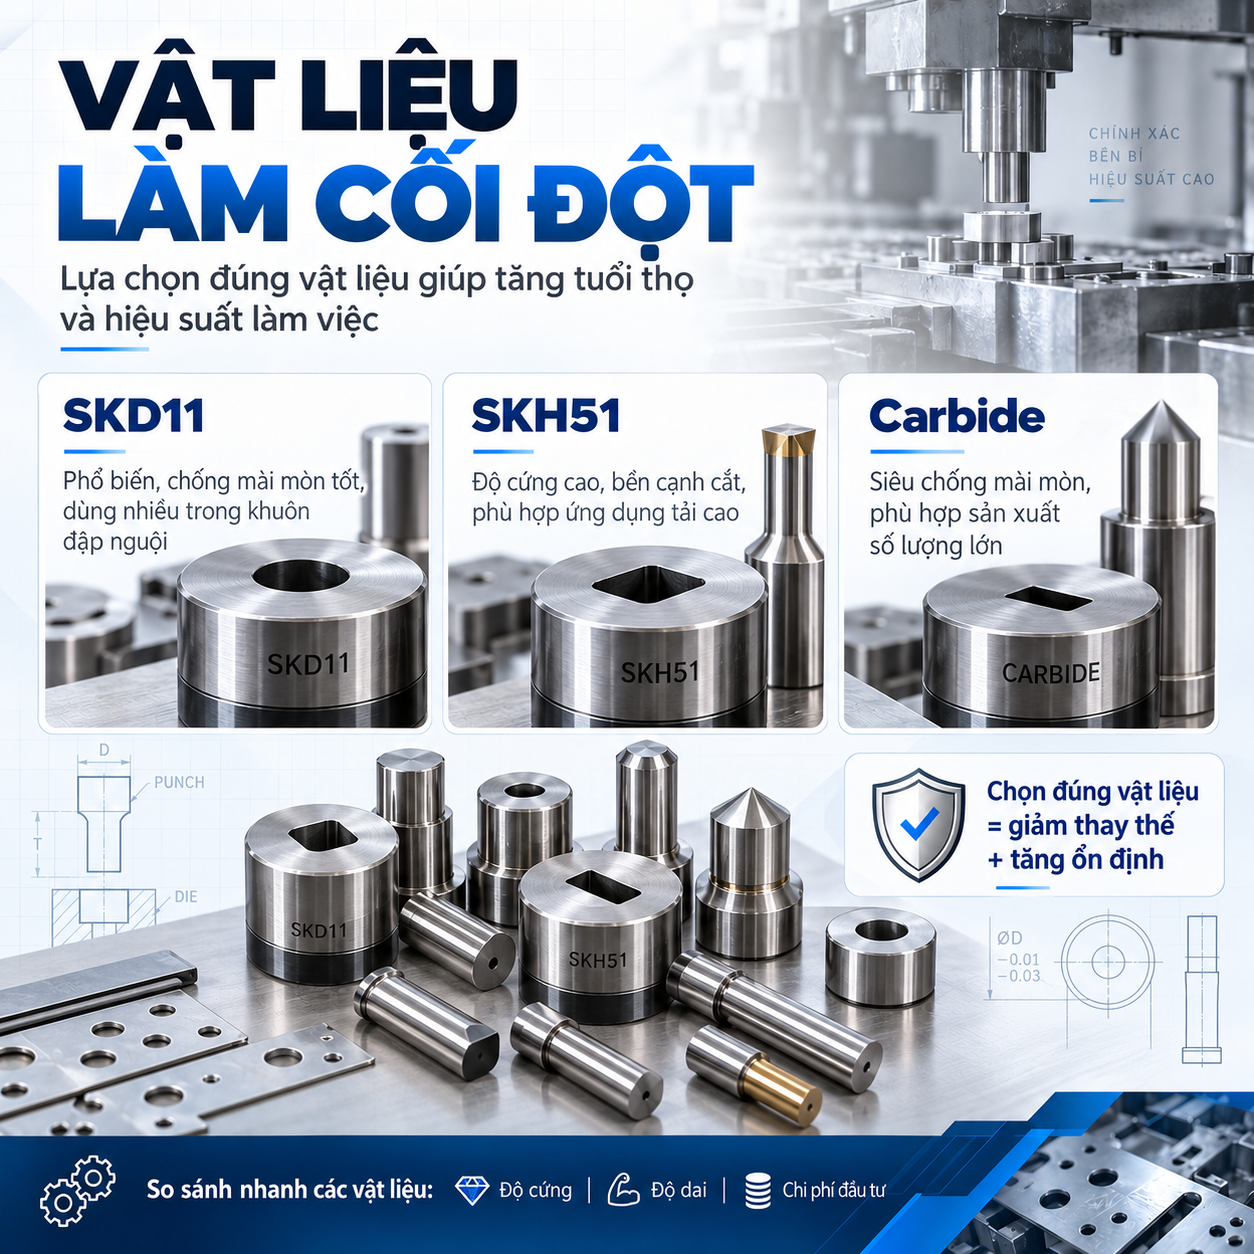
Vật liệu làm cối đột quyết định đáng kể đến khả năng chịu mài mòn và tuổi thọ sử dụng.
Một số vật liệu phổ biến trong chế tạo cối đột gồm:
Thép SKD11
SKD11 là loại thép làm khuôn có khả năng chống mài mòn tốt, thường được sử dụng trong chế tạo chày, cối và các chi tiết khuôn dập nguội. Vật liệu này phù hợp với nhiều ứng dụng đột dập kim loại sau khi được nhiệt luyện đúng quy trình.
Thép SKH51
SKH51 thuộc nhóm thép gió, có độ cứng và khả năng chống mài mòn tốt. Vật liệu được sử dụng trong một số ứng dụng đòi hỏi độ bền cạnh cắt và tính ổn định cao.
Hợp kim cứng (Carbide)
Carbide có độ cứng và khả năng chống mài mòn cao, thích hợp cho những ứng dụng sản xuất số lượng lớn. Tuy nhiên, vật liệu này có độ giòn tương đối cao, đòi hỏi kết cấu khuôn và điều kiện vận hành phù hợp.
Khi lựa chọn, doanh nghiệp cần cân nhắc giữa hiệu suất, tuổi thọ, khả năng gia công và chi phí đầu tư.
3.5. Chú ý độ cứng và chất lượng nhiệt luyện
Độ cứng là tiêu chí không thể bỏ qua khi lựa chọn cối đột khuôn dập.
Cối có độ cứng không phù hợp dễ bị mài mòn, biến dạng hoặc sứt mẻ trong quá trình sử dụng. Tuy nhiên, độ cứng càng cao không có nghĩa là càng tốt, bởi độ dai và khả năng chịu va đập cũng rất quan trọng.
Đối với cối đột SKD11, độ cứng sau nhiệt luyện thường được lựa chọn trong khoảng 58–62 HRC tùy yêu cầu ứng dụng.
Ngoài ra, cần kiểm tra chất lượng nhiệt luyện, độ phẳng bề mặt và tình trạng cạnh cắt để đảm bảo cối hoạt động ổn định.
3.6. Lựa chọn cối đột theo sản lượng và điều kiện làm việc
Sản lượng gia công cũng ảnh hưởng trực tiếp đến quyết định lựa chọn cối đột.
Đối với sản xuất số lượng nhỏ, doanh nghiệp có thể ưu tiên vật liệu đáp ứng yêu cầu kỹ thuật với chi phí hợp lý.
Ngược lại, khuôn dập liên hoàn hoặc dây chuyền sản xuất hàng loạt cần chú trọng khả năng chống mài mòn, độ ổn định kích thước và tính thuận tiện khi thay thế.
Bên cạnh đó, cần xem xét tốc độ máy dập, lực đột, độ cứng vững của hệ thống khuôn, phương pháp bôi trơn và khả năng thoát phế liệu.

4. Những sai lầm thường gặp khi chọn cối đột khuôn dập
Trong thực tế sản xuất, một số sai lầm phổ biến có thể làm giảm hiệu quả sử dụng cối đột:
- Chọn cối chỉ dựa trên đường kính lỗ mà bỏ qua độ dày và loại vật liệu.
- Không tính toán chính xác khe hở giữa chày và cối.
- Sử dụng vật liệu cối không đáp ứng yêu cầu chống mài mòn.
- Bỏ qua dung sai lắp ghép và độ đồng tâm giữa chày với cối.
- Ưu tiên giá thành thấp mà không đánh giá chất lượng nhiệt luyện.
- Không kiểm tra tình trạng cạnh cắt và khả năng thoát phế liệu.
Để hạn chế những vấn đề trên, doanh nghiệp nên kiểm tra đầy đủ thông số kỹ thuật và chạy thử trước khi đưa khuôn vào sản xuất hàng loạt.
5. Kinh nghiệm giúp tăng tuổi thọ cối đột khuôn dập
Ngoài lựa chọn đúng loại cối, công tác sử dụng và bảo dưỡng cũng đóng vai trò quan trọng.
Trước hết, cần duy trì độ đồng tâm và khe hở đồng đều giữa chày và cối. Việc lệch tâm có thể tạo lực tác động không đều, khiến cạnh cắt nhanh hư hỏng.
Tiếp theo, nên vệ sinh khuôn định kỳ để loại bỏ phoi kim loại, dầu bẩn và các tạp chất bám trên bề mặt.
Đồng thời, cần kiểm tra độ mòn cạnh cắt, sử dụng chất bôi trơn phù hợp và thay thế những chi tiết có dấu hiệu nứt, vỡ.
Việc bảo dưỡng đúng cách sẽ góp phần duy trì độ chính xác và giảm nguy cơ gián đoạn dây chuyền sản xuất.