
 NAM CHÂM
Kiến thức
HSS-EX là gì? Đặc điểm và các trường hợp sử dụng trong gia công cơ khí
Trong lĩnh vực gia công cơ khí, đặc biệt khi lựa chọn mũi taro, mũi khoan và dụng cụ cắt, người dùng có thể bắt gặp ký hiệu HSS-EX trên thân dụng cụ hoặc trong catalog sản phẩm. Vậy HSS-EX là gì, khác gì so với HSS thông thường và nên sử dụng trong những trường hợp nào?

HSS-EX là gì?
Trước hết, HSS (High Speed Steel) là thép gió – nhóm thép dụng cụ có khả năng duy trì độ cứng và khả năng cắt khi nhiệt độ tại lưỡi cắt tăng cao. Nhờ độ dai tốt, khả năng chịu mài mòn và có thể chế tạo thành những biên dạng phức tạp, HSS được sử dụng phổ biến để sản xuất mũi khoan, mũi taro, dao phay, dao doa và nhiều loại dụng cụ cắt khác.
HSS-EX là ký hiệu được một số nhà sản xuất dụng cụ cắt, điển hình như YG-1, sử dụng trên các dòng dụng cụ HSS của hãng. Trên website chính thức của YG-1, ký hiệu này xuất hiện ở nhiều sản phẩm taro như HSS-EX spiral point tap, spiral flute tap và các phiên bản có cấp dung dịch làm mát trong.
Cần lưu ý rằng HSS-EX không nên được tự động xem là tên của một mác thép tiêu chuẩn như M2, M35 hay M42. Khi cần xác định chính xác thành phần vật liệu, hàm lượng cobalt hoặc khả năng gia công từng loại thép, người sử dụng nên kiểm tra catalog và thông số của đúng mã sản phẩm.
Nói đơn giản, khi gặp ký hiệu HSS-EX trên dụng cụ YG-1, có thể hiểu đây là dòng vật liệu thép gió được hãng sử dụng cho dụng cụ cắt, nhưng lựa chọn dụng cụ vẫn phải dựa trên loại taro, lớp phủ, vật liệu phôi và điều kiện gia công.
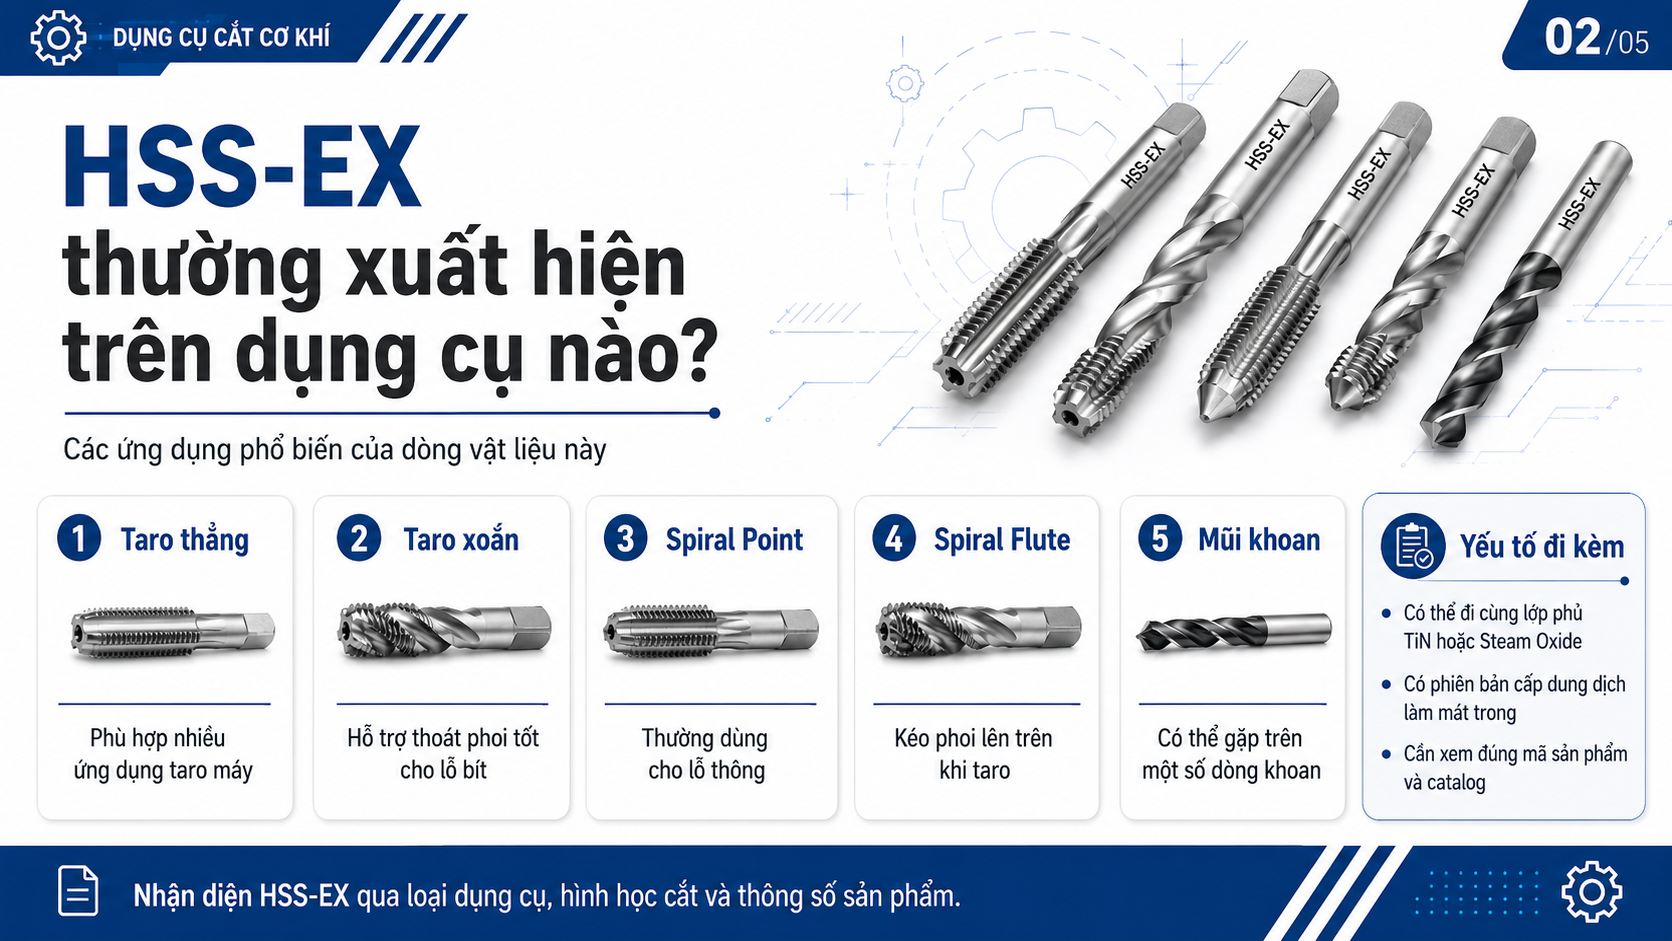
HSS-EX thường xuất hiện trên những dụng cụ nào?
Một trong những ứng dụng phổ biến nhất của HSS-EX là mũi taro tạo ren trong.
Trên thị trường có thể gặp các dòng như:
- Mũi taro xoắn HSS-EX.
- Mũi taro thẳng HSS-EX.
- Taro spiral point cho lỗ thông.
- Taro spiral flute cho lỗ bít.
- Taro phủ TiN.
- Taro xử lý bề mặt Steam Oxide.
- Taro có hệ thống cấp dung dịch làm mát trong.
YG-1 hiện có các sản phẩm HSS-EX thuộc cả nhóm spiral point và spiral flute, cho thấy HSS-EX không phải tên gọi của riêng một kiểu hình học mũi taro.
Ngoài taro, ký hiệu HSS-EX cũng xuất hiện trên một số dòng dụng cụ khoan của YG-1 được phân phối trên thị trường. Vì vậy khi lựa chọn không nên chỉ nhìn vào chữ “HSS-EX”, mà cần đọc đầy đủ mã sản phẩm, hình học lưỡi cắt, lớp phủ và vật liệu được khuyến nghị.
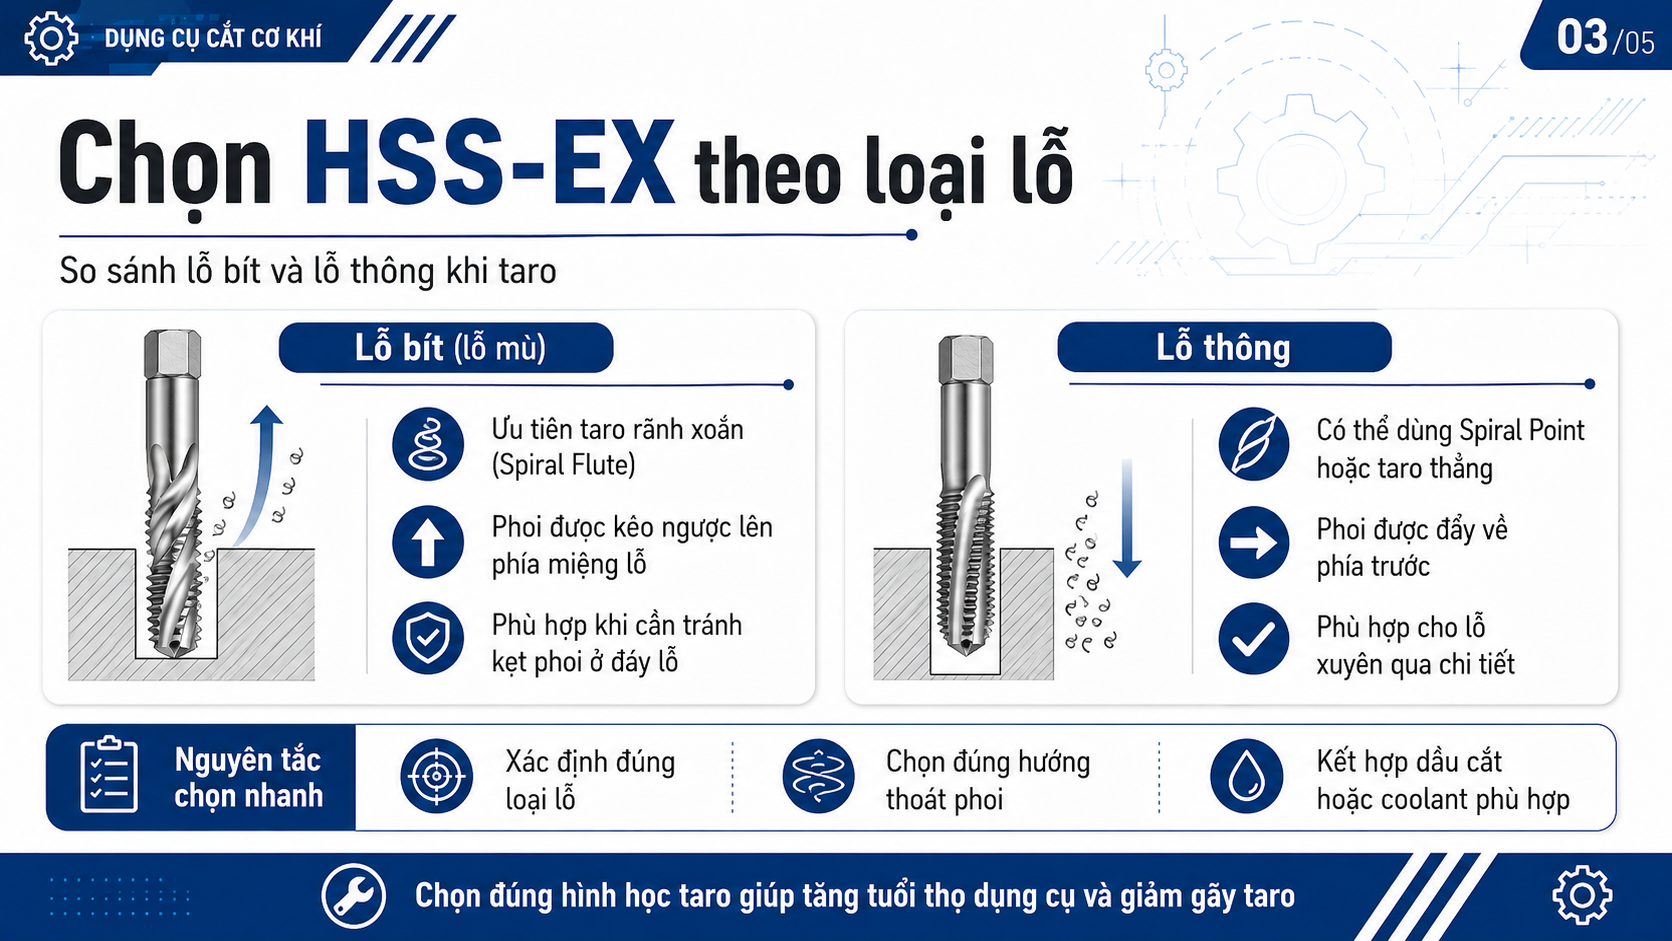
Trường hợp 1: Gia công ren lỗ bít
Lỗ bít hay lỗ mù là lỗ không xuyên hoàn toàn qua chi tiết. Khi taro loại lỗ này, phoi không thể thoát xuống phía dưới nên khả năng kiểm soát phoi đặc biệt quan trọng.
Trong trường hợp này, mũi taro rãnh xoắn – spiral flute tap thường là lựa chọn phù hợp. Rãnh xoắn có tác dụng kéo phoi ngược lên phía trên, giảm tình trạng phoi bị dồn ở đáy lỗ.
Các sản phẩm HSS-EX dạng taro xoắn của YG-1 được sử dụng cho ứng dụng này; các nhà phân phối tại Việt Nam cũng mô tả dòng taro xoắn HSS-EX là loại dùng cho gia công lỗ bít và đưa phoi lên phía trên.
Nên dùng khi:
- Taro lỗ không xuyên.
- Cần đưa phoi ra khỏi miệng lỗ.
- Gia công bằng máy khoan taro, máy phay hoặc CNC.
- Vật liệu tạo phoi dài và có nguy cơ kẹt phoi.
Trường hợp 2: Gia công ren lỗ thông
Với lỗ thông, phoi có thể được đẩy về phía trước và thoát ra phía dưới chi tiết. Do đó người dùng có thể lựa chọn taro spiral point hoặc một số loại taro rãnh thẳng phù hợp với vật liệu và điều kiện gia công.
Các dòng taro thẳng HSS-EX của YG-1 đang được sử dụng cho ứng dụng lỗ thông trên thị trường Việt Nam.
Nên dùng khi:
- Lỗ đã khoan xuyên qua chi tiết.
- Có không gian để phoi thoát xuống phía dưới.
- Cần taro bằng máy với năng suất ổn định.
- Không muốn phoi tích tụ trong vùng cắt.
Điểm quan trọng là phải phân biệt rõ lỗ thông và lỗ bít trước khi chọn mũi taro. Chọn đúng vật liệu HSS-EX nhưng sai hình học thoát phoi vẫn có thể dẫn đến kẹt phoi hoặc gãy taro.
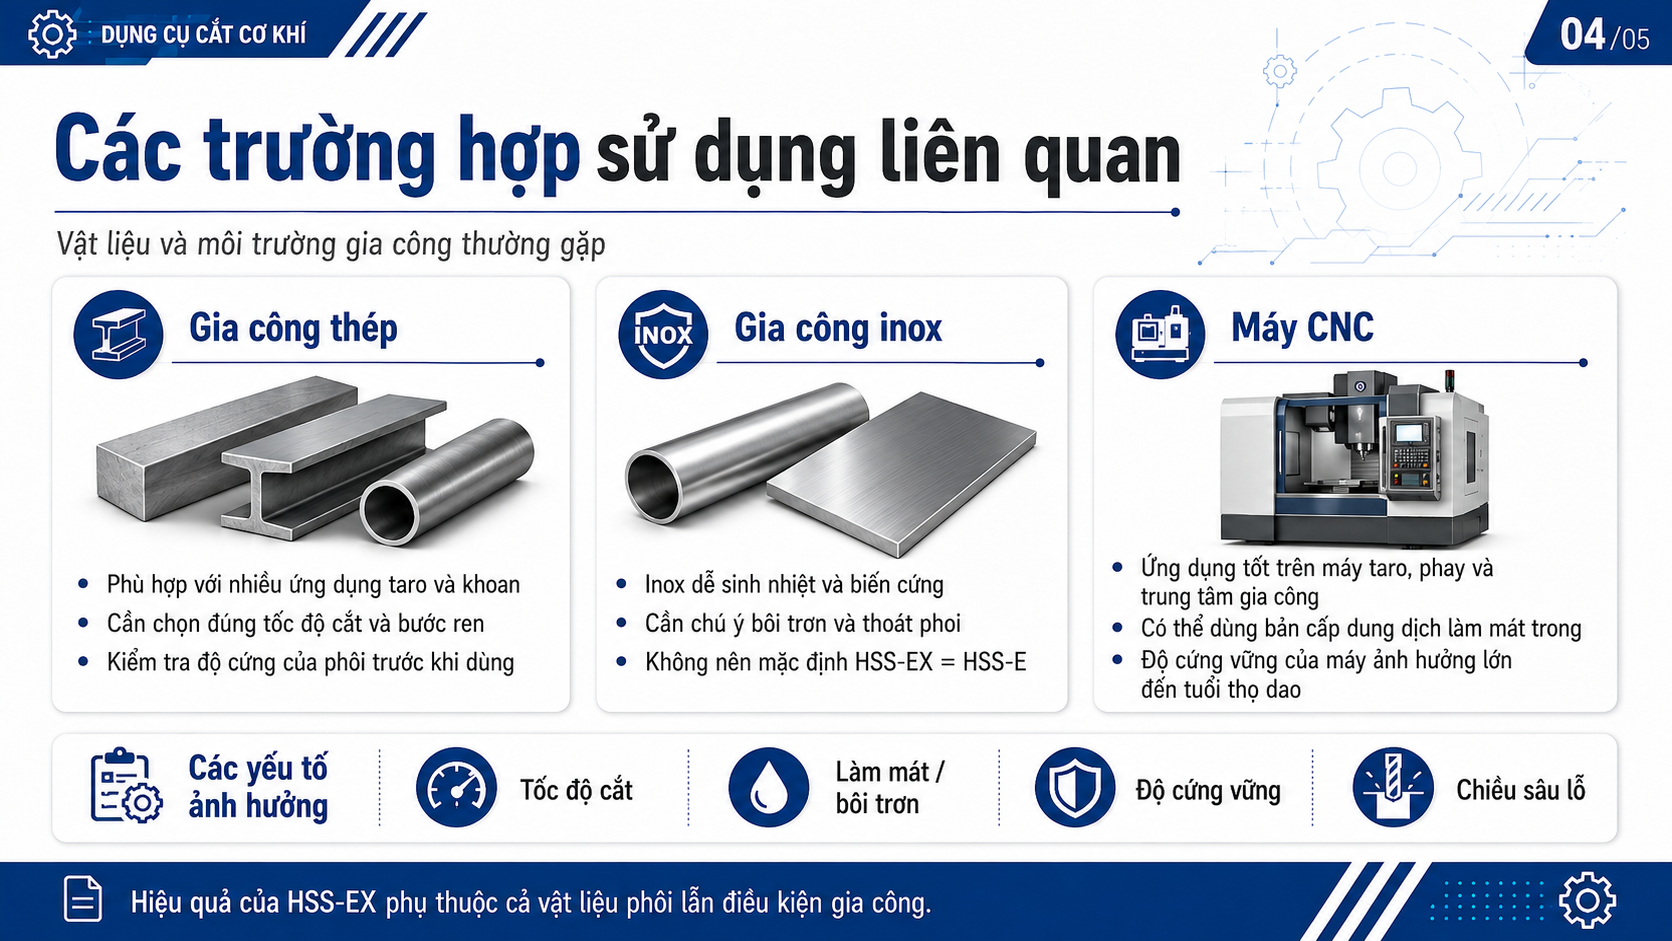
Trường hợp 3: Gia công thép và thép hợp kim
HSS nói chung có độ dai tốt và được sử dụng rộng rãi trong gia công thép. YG-1 cũng có những dòng HSS/HSS-E dành cho thép, thép không gỉ, thép đúc và nhiều nhóm vật liệu công nghiệp khác.
Đối với HSS-EX, cần lựa chọn theo khuyến nghị của đúng model dụng cụ thay vì kết luận rằng mọi mũi HSS-EX đều có thể chạy cùng một thông số.
Khi gia công thép cần kiểm tra thêm:
- Độ cứng của phôi.
- Bước ren.
- Chiều sâu lỗ.
- Tốc độ trục chính.
- Lượng tiến dao.
- Dầu hoặc dung dịch cắt.
- Độ cứng vững của máy và đồ gá.
Trường hợp 4: Gia công inox
Inox là vật liệu dễ sinh nhiệt và có hiện tượng biến cứng khi gia công, vì vậy điều kiện taro hoặc khoan thường khắt khe hơn thép carbon thông thường.
Đối với inox, không nên lựa chọn chỉ dựa vào chữ HSS-EX. Cần kiểm tra xem nhà sản xuất có chỉ định model đó cho inox hay không, đồng thời xem xét lớp phủ, hình học thoát phoi, khả năng bôi trơn và tốc độ cắt.
Ở các dòng HSS cobalt/HSS-E chuyên dụng, việc bổ sung cobalt có thể giúp tăng khả năng duy trì độ cứng khi nhiệt độ cắt cao. Ví dụ, YG-1 có những dòng HSSE 5% cobalt dành cho gia công thép và thép không gỉ.
Vì vậy, không nên mặc định HSS-EX và HSS-E 5% cobalt là cùng một vật liệu nếu catalog của mã sản phẩm không xác nhận điều đó.
Trường hợp 5: Sản xuất bằng máy CNC
HSS-EX được sử dụng trên nhiều dụng cụ taro máy nên phù hợp với các ứng dụng:
- Máy phay CNC.
- Máy tiện CNC có chức năng taro.
- Trung tâm gia công.
- Máy khoan taro.
- Máy taro chuyên dụng.
Một số dòng HSS-EX của YG-1 còn được thiết kế với internal coolant, tức dung dịch làm mát được đưa trực tiếp vào khu vực cắt, hỗ trợ kiểm soát nhiệt và phoi trong các ứng dụng sản xuất.
Tuy nhiên, năng suất không phụ thuộc riêng vào vật liệu dụng cụ. Độ đồng tâm của holder, khả năng đồng bộ bước tiến với trục chính, nồng độ coolant và kích thước lỗ khoan trước taro đều ảnh hưởng trực tiếp đến tuổi thọ mũi.
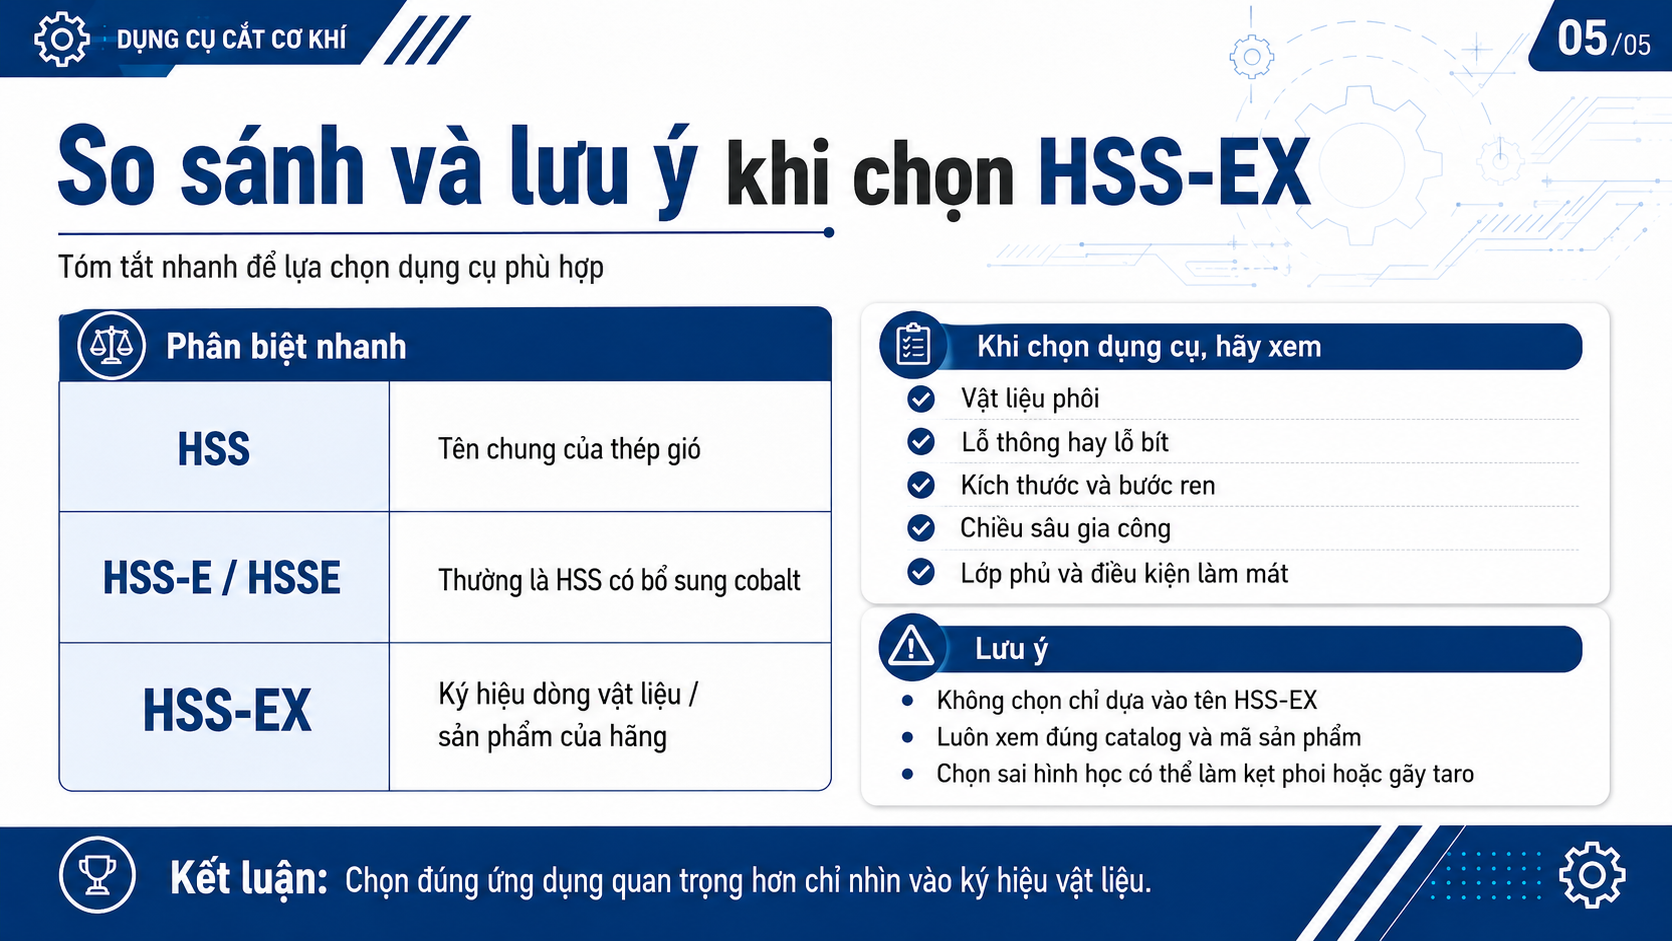
HSS-EX, HSS và HSS-E có giống nhau không?
Không nên xem ba ký hiệu này là hoàn toàn giống nhau.
| Ký hiệu | Cách hiểu |
|---|---|
| HSS | High Speed Steel – tên chung của nhóm thép gió |
| HSS-E / HSSE | Thường chỉ nhóm HSS hợp kim có cobalt; thông số cụ thể cần xem tiêu chuẩn hoặc catalog |
| HSS-EX | Ký hiệu được nhà sản xuất sử dụng trên một số dòng dụng cụ; cần tra theo đúng hãng và model |
Do đó, nếu một sản phẩm ghi HSS-EX, không nên tự động quảng cáo sản phẩm đó là M35, M42, 5% Co hay 8% Co khi nhà sản xuất chưa công bố thông số tương ứng.
Lớp phủ có phải là HSS-EX không?
Không.
HSS-EX là thông tin liên quan đến vật liệu nền/dòng vật liệu của dụng cụ, trong khi TiN, TiAlN, TiCN hoặc Steam Oxide là lớp phủ hoặc xử lý bề mặt.
Cùng một dòng dụng cụ có thể có vật liệu nền tương tự nhưng sử dụng những xử lý bề mặt khác nhau tùy ứng dụng. Ví dụ, website chính thức của YG-1 có sản phẩm HSS-EX với Steam Oxide và sản phẩm HSS-EX với TiN coating.
Vì vậy cần đọc thông số theo hai phần:
Vật liệu nền + lớp phủ/xử lý bề mặt
thay vì xem chúng là một khái niệm.
Những trường hợp không nên chọn dụng cụ chỉ vì có HSS-EX
HSS-EX không phải lựa chọn mặc định cho mọi ứng dụng.
Không nên chỉ dựa vào ký hiệu HSS-EX khi:
- Phôi có độ cứng rất cao.
- Gia công vật liệu chịu nhiệt đặc biệt.
- Yêu cầu tốc độ cắt rất cao.
- Sản xuất số lượng lớn với mục tiêu chu kỳ cực ngắn.
- Máy có độ cứng vững cao và ứng dụng phù hợp hơn với carbide.
- Không xác định được lỗ thông hay lỗ bít.
- Chưa xác định chính xác vật liệu phôi.
Trong các trường hợp này có thể cần so sánh thêm với HSS-E, HSS-Co, HSS-PM hoặc carbide.
Cách chọn mũi HSS-EX phù hợp
Khi lựa chọn dụng cụ HSS-EX, nên xác định lần lượt:
1. Loại vật liệu gia công
Thép carbon, thép hợp kim, inox, gang, nhôm hay vật liệu khác.
2. Loại nguyên công
Khoan, taro, doa hay phay.
3. Đối với taro, xác định lỗ thông hay lỗ bít
Đây là yếu tố quan trọng để lựa chọn hướng thoát phoi.
4. Kích thước và bước ren
Ví dụ M6 × 1, M8 × 1.25, M10 × 1.5 hoặc ren bước nhỏ.
5. Chiều sâu gia công
Lỗ càng sâu thì việc thoát phoi và cấp dung dịch làm mát càng quan trọng.
6. Loại máy
Taro tay, máy khoan, máy taro, máy phay hay CNC.
7. Lớp phủ và xử lý bề mặt
Cần lựa chọn theo vật liệu phôi và điều kiện cắt thay vì đơn thuần chọn theo màu sắc của dụng cụ.
HSS-EX là ký hiệu xuất hiện trên nhiều dòng dụng cụ cắt HSS, đặc biệt là các sản phẩm taro của YG-1. Dòng vật liệu này được ứng dụng trong nhiều trường hợp từ taro lỗ thông, lỗ bít đến gia công trên máy CNC. Tuy nhiên, HSS-EX không nên được hiểu đơn giản là một mác thép tiêu chuẩn có thành phần cố định.
Khi chọn dụng cụ, người dùng cần xem đồng thời vật liệu phôi, loại lỗ, hình học thoát phoi, kích thước ren, lớp phủ, điều kiện làm mát và thông số được nhà sản xuất khuyến nghị.
Đặc biệt, không nên tự động đồng nhất HSS-EX với HSS-E, M35 hay M42 nếu tài liệu kỹ thuật của đúng sản phẩm không xác nhận. Việc đọc chính xác catalog và chọn đúng dụng cụ theo từng nguyên công sẽ giúp tăng tuổi thọ dao, giảm nguy cơ gãy taro và đảm bảo chất lượng bề mặt ren.