
 NAM CHÂM
Hỗ trợ kỹ thuật
Hướng Dẫn Sử Dụng Dao Phay Nhôm Đúng Kỹ Thuật
Dao phay nhôm là loại dụng cụ cắt được thiết kế chuyên biệt để gia công nhôm và các hợp kim nhôm trên máy phay CNC, máy phay cơ hoặc các trung tâm gia công. So với dao phay dùng cho thép, dao phay nhôm thường có rãnh thoát phoi lớn, lưỡi cắt sắc và bề mặt rãnh được xử lý nhẵn, giúp phoi thoát nhanh và hạn chế hiện tượng nhôm bám vào lưỡi dao.
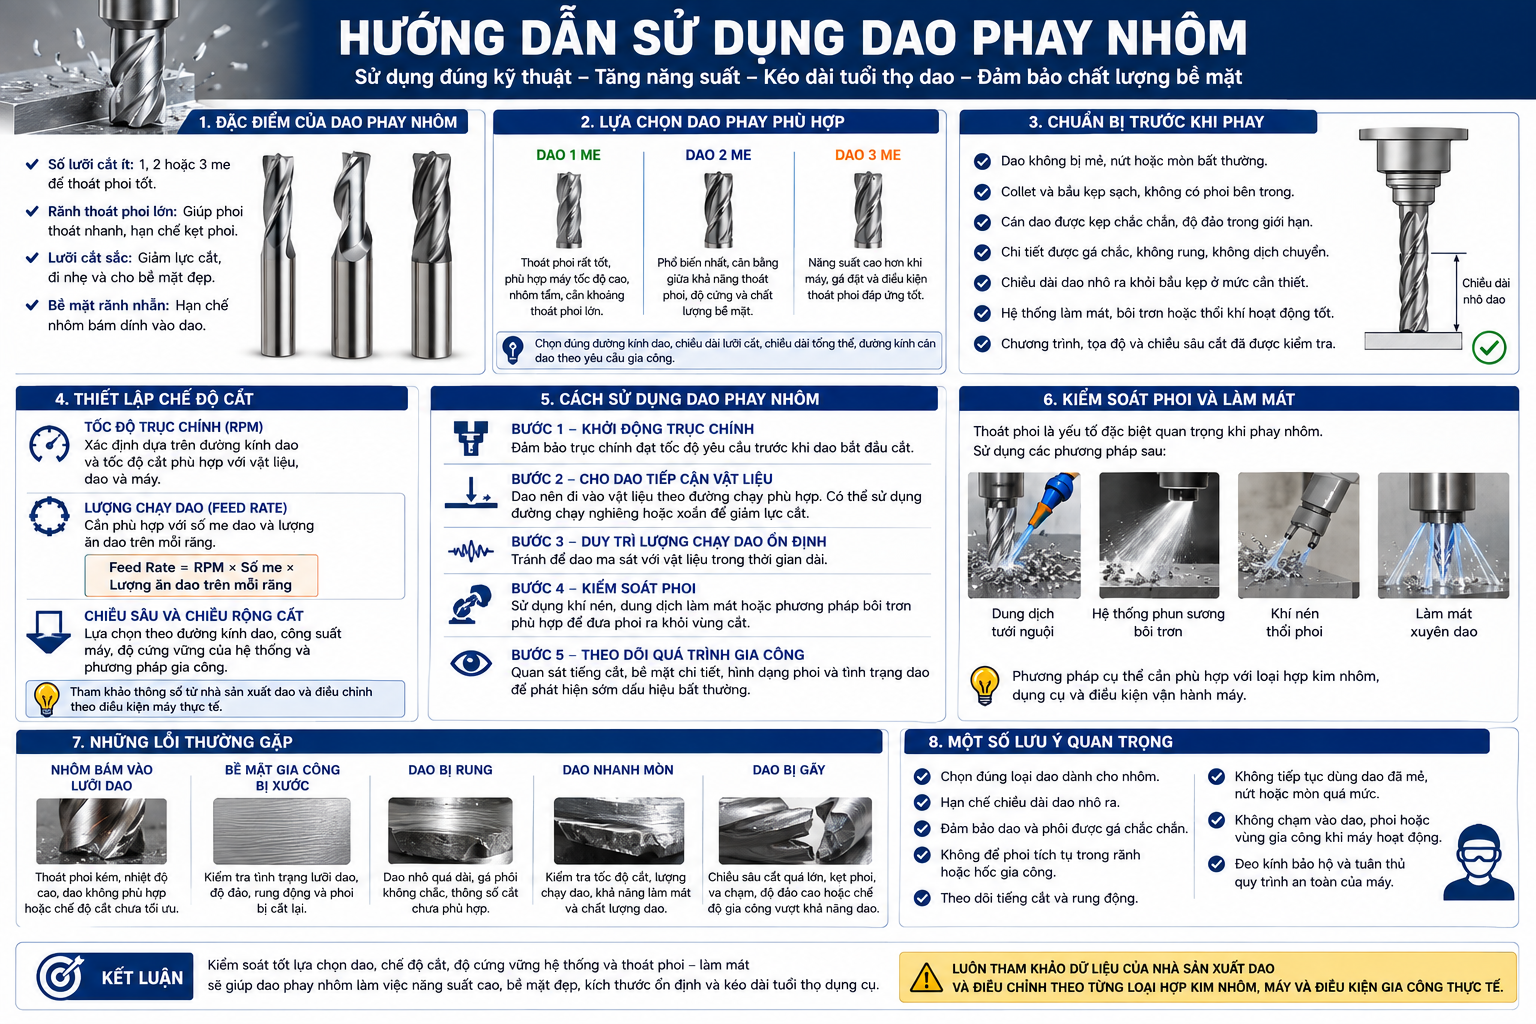
Sử dụng dao phay nhôm đúng kỹ thuật không chỉ giúp bề mặt gia công đẹp mà còn tăng năng suất, kéo dài tuổi thọ dao và hạn chế các sự cố như gãy dao, rung động hoặc dính phoi.
1. Đặc Điểm Của Dao Phay Nhôm
Dao phay nhôm thường có một số đặc điểm dễ nhận biết:
Số lưỡi cắt ít: Phổ biến là dao 1, 2 hoặc 3 me. Số me ít tạo không gian rãnh lớn, giúp phoi nhôm thoát ra nhanh hơn.
Rãnh thoát phoi lớn: Nhôm tạo ra lượng phoi tương đối lớn khi gia công tốc độ cao. Rãnh rộng giúp hạn chế phoi bị kẹt và tái cắt.
Lưỡi cắt sắc: Góc cắt được thiết kế để giảm lực cắt, giúp dao đi nhẹ và tạo bề mặt gia công tốt.
Bề mặt rãnh nhẵn: Một số loại dao được đánh bóng hoặc sử dụng lớp phủ phù hợp để hạn chế nhôm bám dính lên dao.
2. Lựa Chọn Dao Phay Phù Hợp
Trước khi gia công cần lựa chọn dao dựa trên vật liệu, hình dạng chi tiết và phương pháp phay.
Dao 1 me: Khả năng thoát phoi rất tốt, thường phù hợp với máy có tốc độ cao, gia công nhôm tấm hoặc các ứng dụng cần khoảng thoát phoi lớn.
Dao 2 me: Là lựa chọn phổ biến, cân bằng giữa khả năng thoát phoi, độ cứng của dao và chất lượng bề mặt.
Dao 3 me: Có thể cho năng suất cao hơn khi máy, gá đặt và điều kiện thoát phoi đáp ứng tốt.
Ngoài số me, cần lựa chọn chính xác đường kính dao, chiều dài lưỡi cắt, chiều dài tổng thể và đường kính cán dao theo yêu cầu gia công.
3. Chuẩn Bị Trước Khi Phay
Trước khi vận hành máy, cần kiểm tra:
- Dao không bị mẻ, nứt hoặc mòn bất thường.
- Collet và bầu kẹp sạch, không có phoi bên trong.
- Cán dao được kẹp chắc chắn và độ đảo nằm trong giới hạn phù hợp.
- Chi tiết được gá chắc, không rung hoặc dịch chuyển.
- Chiều dài dao nhô ra khỏi bầu kẹp được giữ ở mức cần thiết.
- Hệ thống làm mát, bôi trơn hoặc thổi khí hoạt động tốt.
- Chương trình CNC, tọa độ và chiều sâu cắt đã được kiểm tra.
Dao nhô ra càng dài thì độ cứng vững càng giảm và nguy cơ rung hoặc gãy dao càng cao.
4. Thiết Lập Chế Độ Cắt
Ba thông số quan trọng khi sử dụng dao phay nhôm là:
Tốc độ trục chính (RPM): Xác định dựa trên đường kính dao và tốc độ cắt phù hợp với vật liệu, dao và máy.
Lượng chạy dao (Feed Rate): Cần phù hợp với số me dao và lượng ăn dao trên mỗi răng.
Có thể tham khảo công thức:
Feed Rate = RPM × Số me × Lượng ăn dao trên mỗi răng
Chiều sâu và chiều rộng cắt: Cần lựa chọn theo đường kính dao, công suất máy, độ cứng vững của hệ thống và phương pháp gia công.
Không nên áp dụng một thông số cố định cho mọi loại dao phay nhôm. Nên ưu tiên thông số do nhà sản xuất dao cung cấp và điều chỉnh theo điều kiện máy thực tế.
5. Cách Sử Dụng Dao Phay Nhôm
Sau khi gá dao và chi tiết chắc chắn, tiến hành thiết lập tọa độ gia công và kiểm tra đường chạy dao.
Khi bắt đầu phay, nên:
Bước 1 – Khởi động trục chính: Đảm bảo trục chính đạt tốc độ yêu cầu trước khi dao bắt đầu cắt.
Bước 2 – Cho dao tiếp cận vật liệu: Dao nên đi vào vật liệu theo đường chạy phù hợp. Với một số nguyên công, có thể sử dụng đường chạy nghiêng hoặc xoắn thay vì đâm thẳng xuống vật liệu.
Bước 3 – Duy trì lượng chạy dao ổn định: Tránh để dao ma sát với vật liệu trong thời gian dài mà không tạo phoi thích hợp.
Bước 4 – Kiểm soát phoi: Sử dụng khí nén, dung dịch làm mát hoặc phương pháp bôi trơn phù hợp để đưa phoi ra khỏi vùng cắt.
Bước 5 – Theo dõi quá trình gia công: Quan sát tiếng cắt, bề mặt chi tiết, hình dạng phoi và tình trạng dao để phát hiện sớm các dấu hiệu bất thường.
6. Kiểm Soát Phoi Và Làm Mát
Thoát phoi là một trong những yếu tố đặc biệt quan trọng khi phay nhôm.
Nếu phoi không được đưa ra khỏi vùng cắt, chúng có thể bị dao cắt lại, làm tăng nhiệt và ảnh hưởng đến chất lượng bề mặt. Nhôm cũng có xu hướng bám lên lưỡi cắt trong một số điều kiện gia công.
Có thể sử dụng:
- Dung dịch tưới nguội phù hợp.
- Hệ thống phun sương bôi trơn.
- Khí nén hỗ trợ thổi phoi.
- Hệ thống làm mát xuyên dao nếu dao và máy hỗ trợ.
Phương pháp cụ thể cần phù hợp với loại hợp kim nhôm, dụng cụ và điều kiện vận hành máy.
7. Những Lỗi Thường Gặp
Nhôm bám vào lưỡi dao: Có thể liên quan đến thoát phoi kém, nhiệt độ vùng cắt cao, dao không phù hợp hoặc chế độ cắt chưa tối ưu.
Bề mặt gia công bị xước: Kiểm tra tình trạng lưỡi dao, độ đảo, rung động và hiện tượng phoi bị cắt lại.
Dao bị rung: Có thể do dao nhô quá dài, gá phôi không chắc, thông số cắt chưa phù hợp hoặc hệ thống máy thiếu độ cứng vững.
Dao nhanh mòn: Kiểm tra tốc độ cắt, lượng chạy dao, khả năng làm mát và chất lượng dao.
Dao bị gãy: Có thể do chiều sâu cắt quá lớn, kẹt phoi, va chạm, độ đảo cao hoặc chế độ gia công vượt khả năng của dao.
8. Một Số Lưu Ý Quan Trọng
- Chọn đúng loại dao dành cho nhôm và hợp kim nhôm.
- Hạn chế chiều dài dao nhô ra khỏi bầu kẹp.
- Đảm bảo dao và phôi được gá chắc chắn.
- Không để phoi tích tụ trong rãnh hoặc hốc gia công.
- Theo dõi tiếng cắt và rung động trong quá trình vận hành.
- Không tiếp tục sử dụng dao đã mẻ, nứt hoặc mòn quá mức.
- Không chạm vào dao, phoi hoặc vùng gia công khi máy đang hoạt động.
- Đeo kính bảo hộ và tuân thủ quy trình an toàn của máy.
Kết Luận
Để sử dụng dao phay nhôm hiệu quả, cần kiểm soát tốt lựa chọn dao, chế độ cắt, độ cứng vững của hệ thống và khả năng thoát phoi – làm mát.
Khi các yếu tố này được thiết lập phù hợp, dao phay nhôm có thể làm việc ở năng suất cao, tạo bề mặt đẹp, kích thước ổn định và kéo dài tuổi thọ dụng cụ. Với các thông số cụ thể như RPM, lượng chạy dao và chiều sâu cắt, nên tham khảo dữ liệu của nhà sản xuất dao và điều chỉnh theo từng loại hợp kim nhôm, máy và điều kiện gia công thực tế.